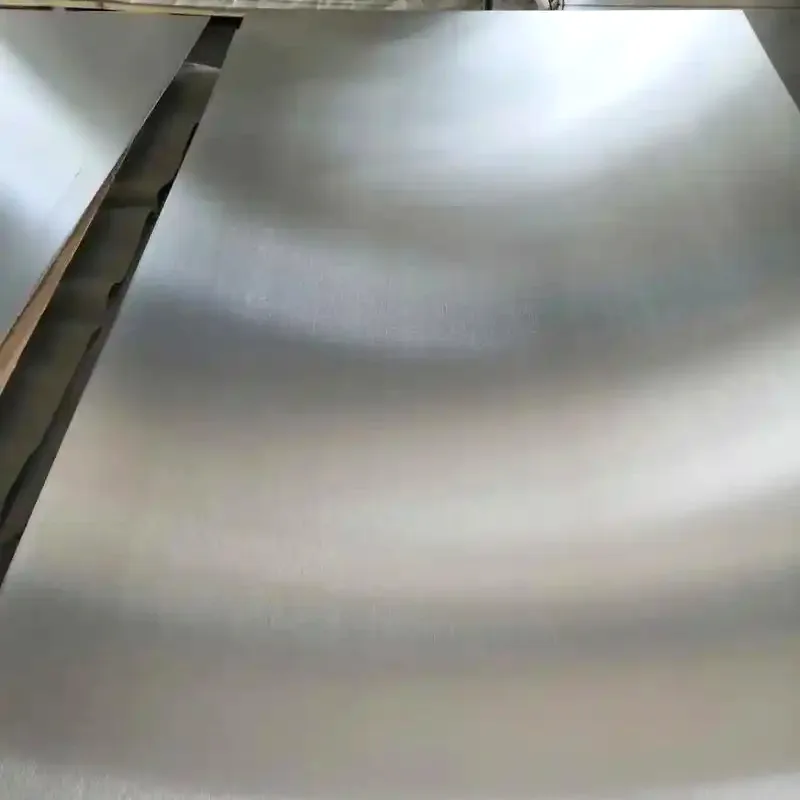
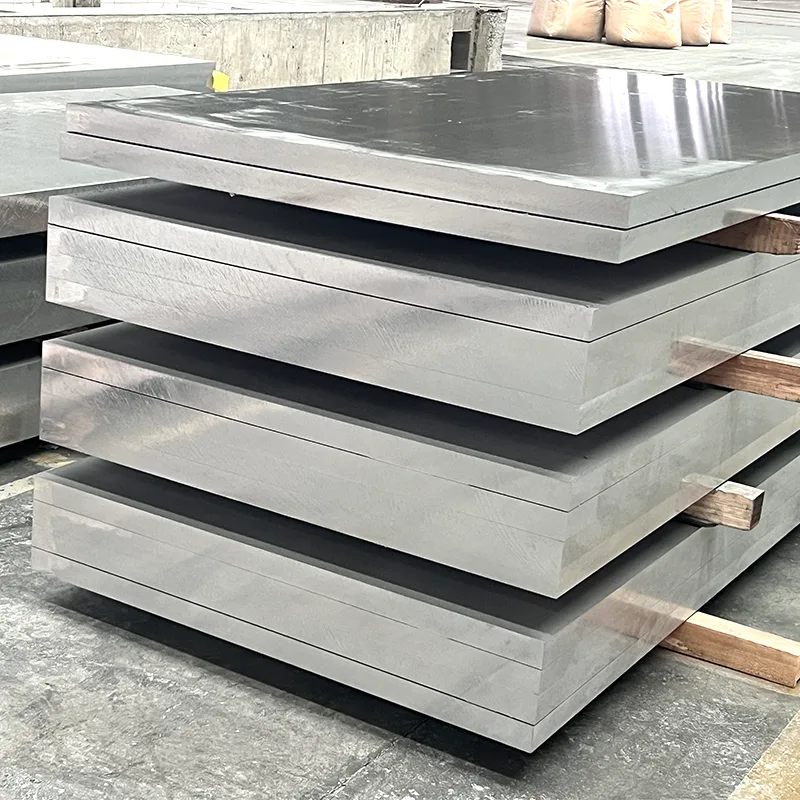
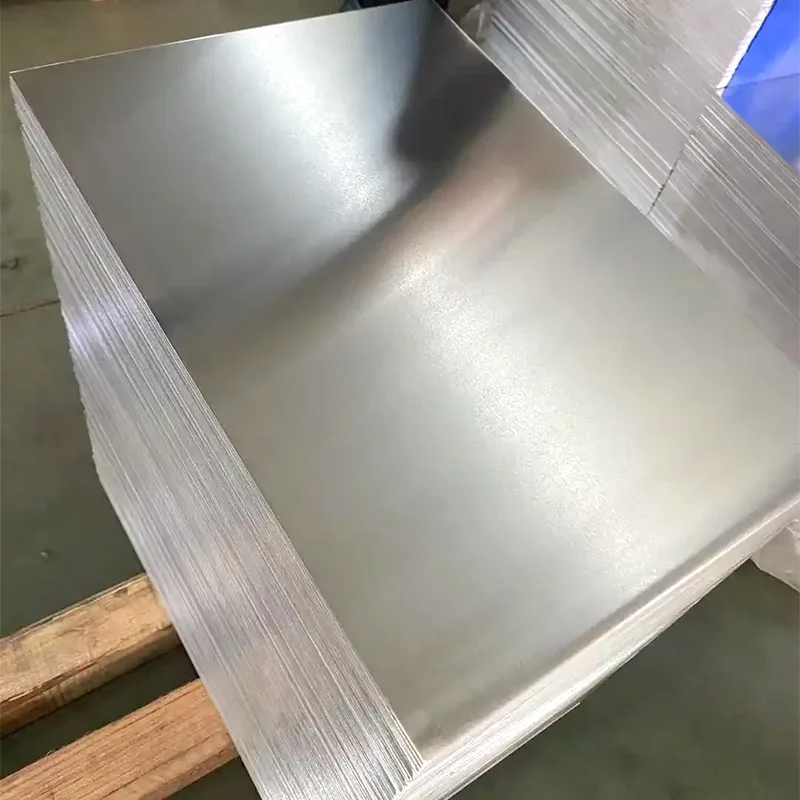
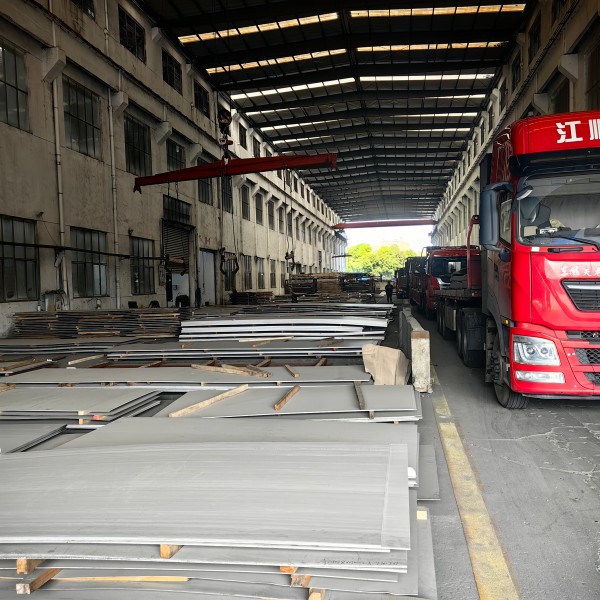
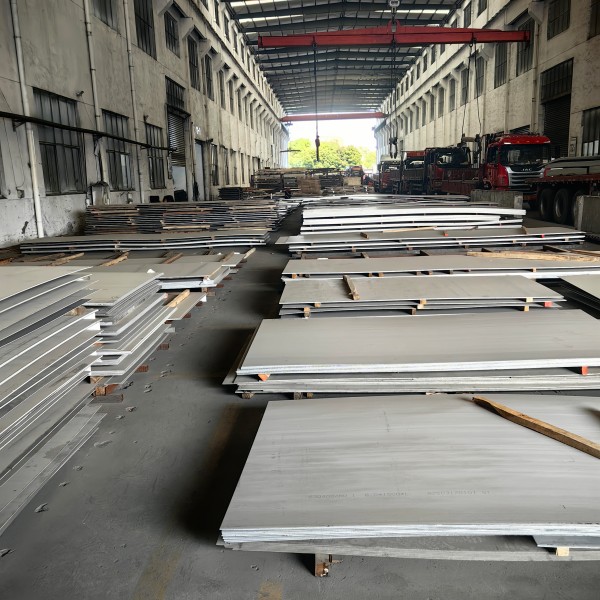
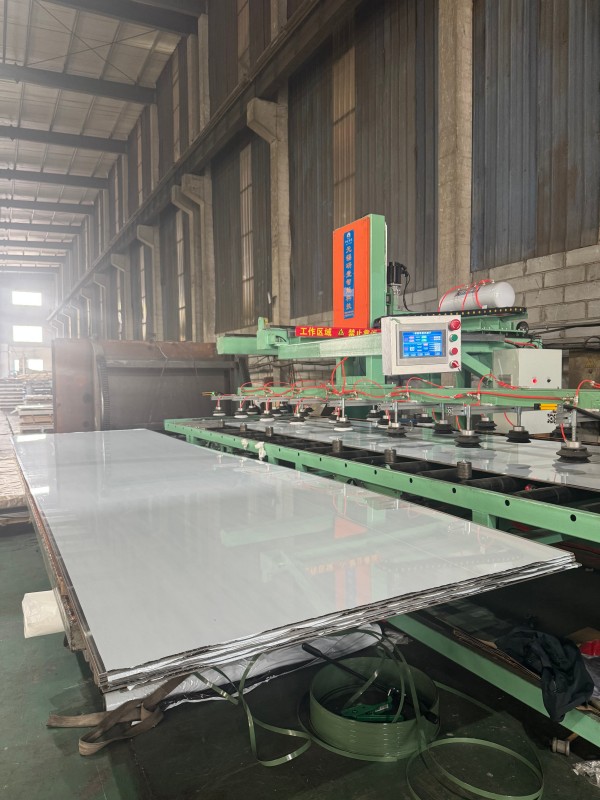
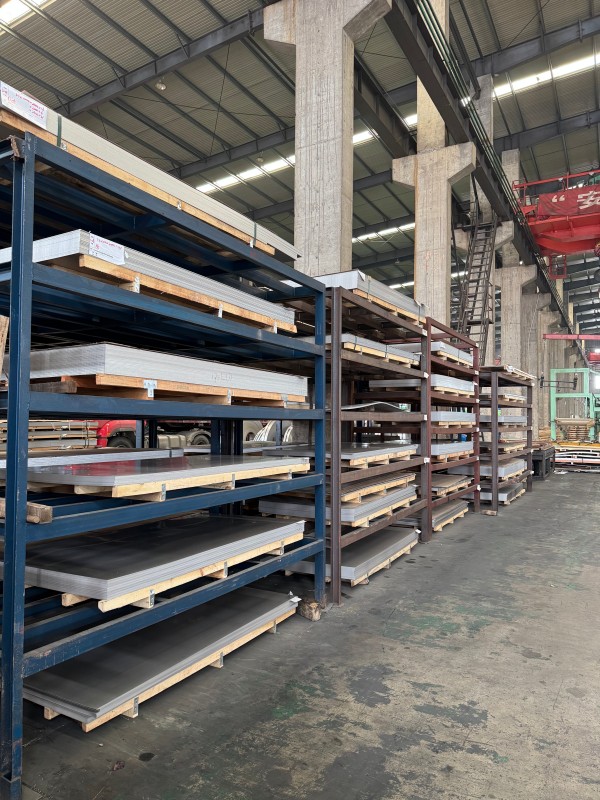
Warmgewalztes Edelstahlblech 304
Warmgewalzte 304-Edelstahlbleche bieten eine komplette Lieferkette an Dienstleistungen. Im Hinblick auf die Maßbearbeitung unterstützen wir das Nivellieren fester Länge, präzises Schlitzen und das Schneiden unregelmäßig geformter Teile mit strenger Toleranzkontrolle, um den Anforderungen einer Präzisionsmontage gerecht zu werden. Unsere führende chinesische Fabrik garantiert Qualität; Jede Plattencharge wird mit einem Materialqualitätszertifikat des Originalherstellers geliefert. Wir bieten Verifizierungsdienste wie Spektralprüfungen und zerstörungsfreie Prüfungen an und unterstützen die Nachprüfung durch Dritte.
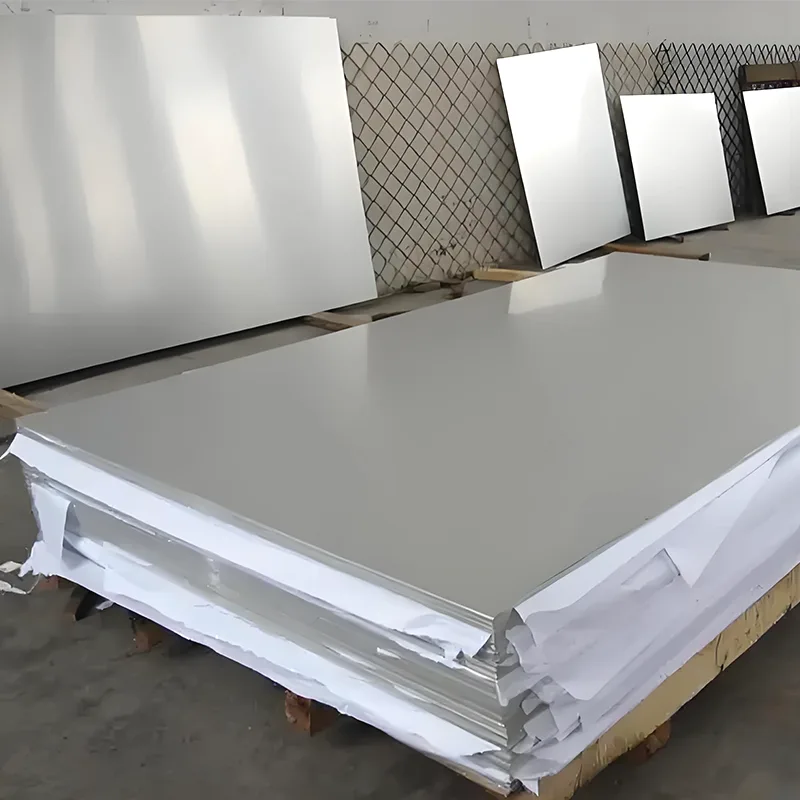
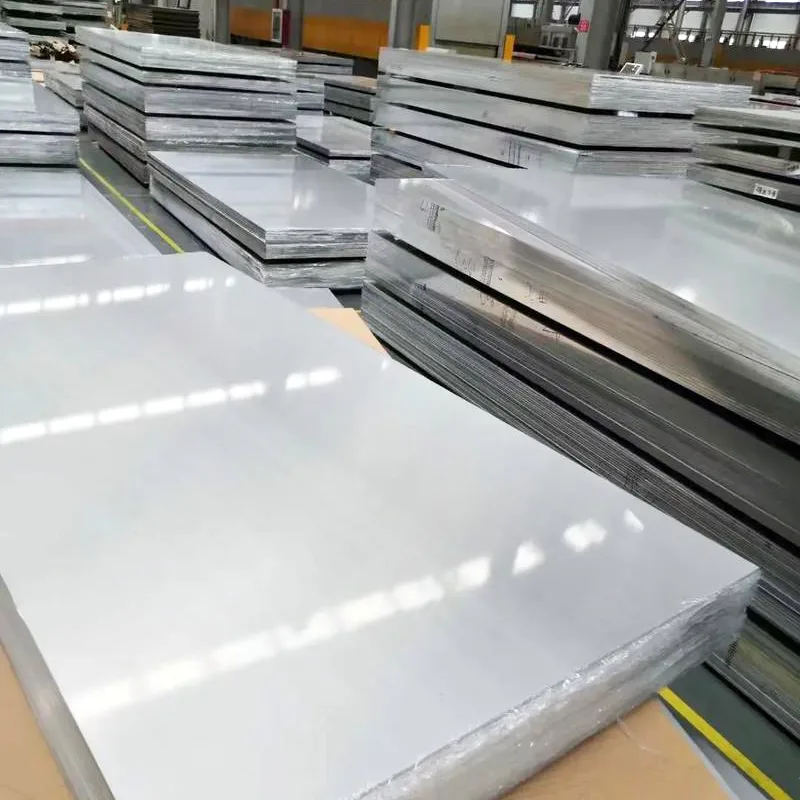
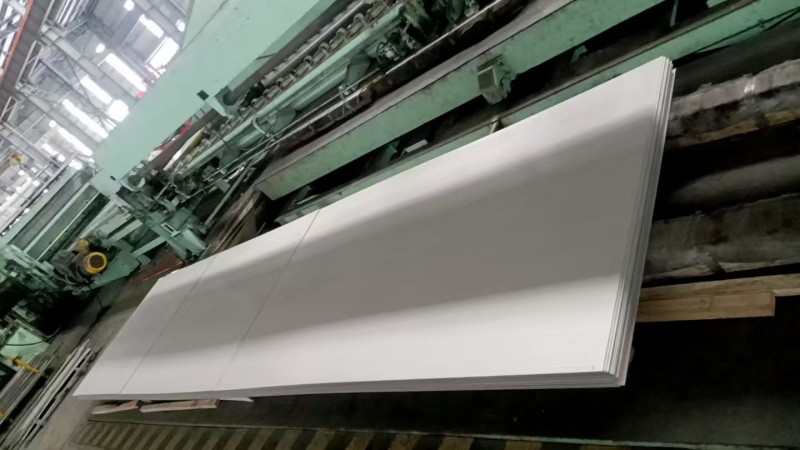
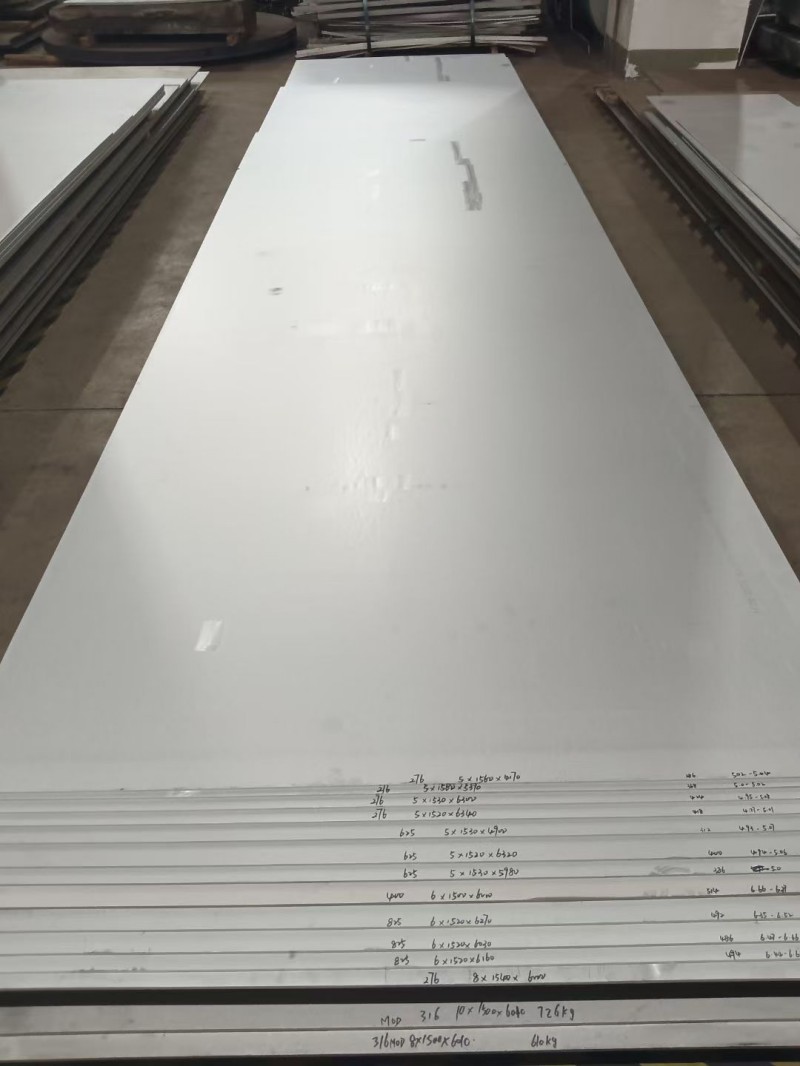
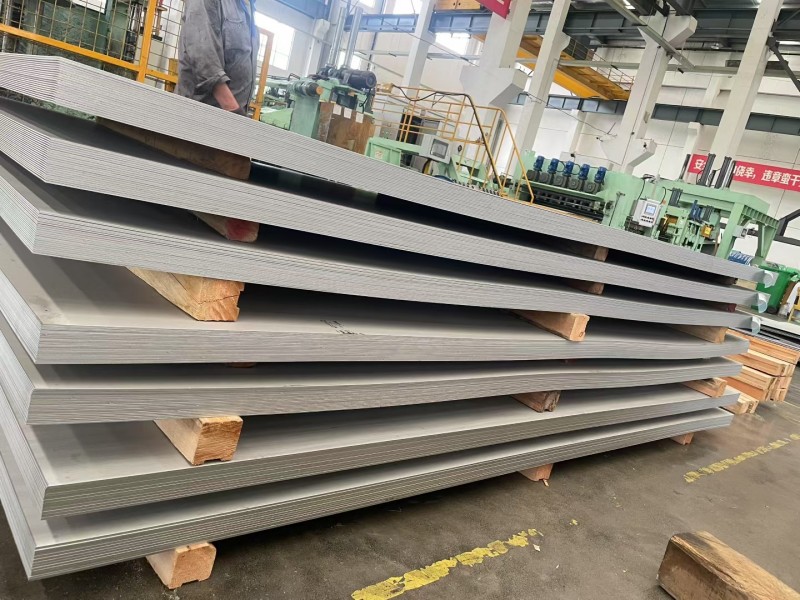
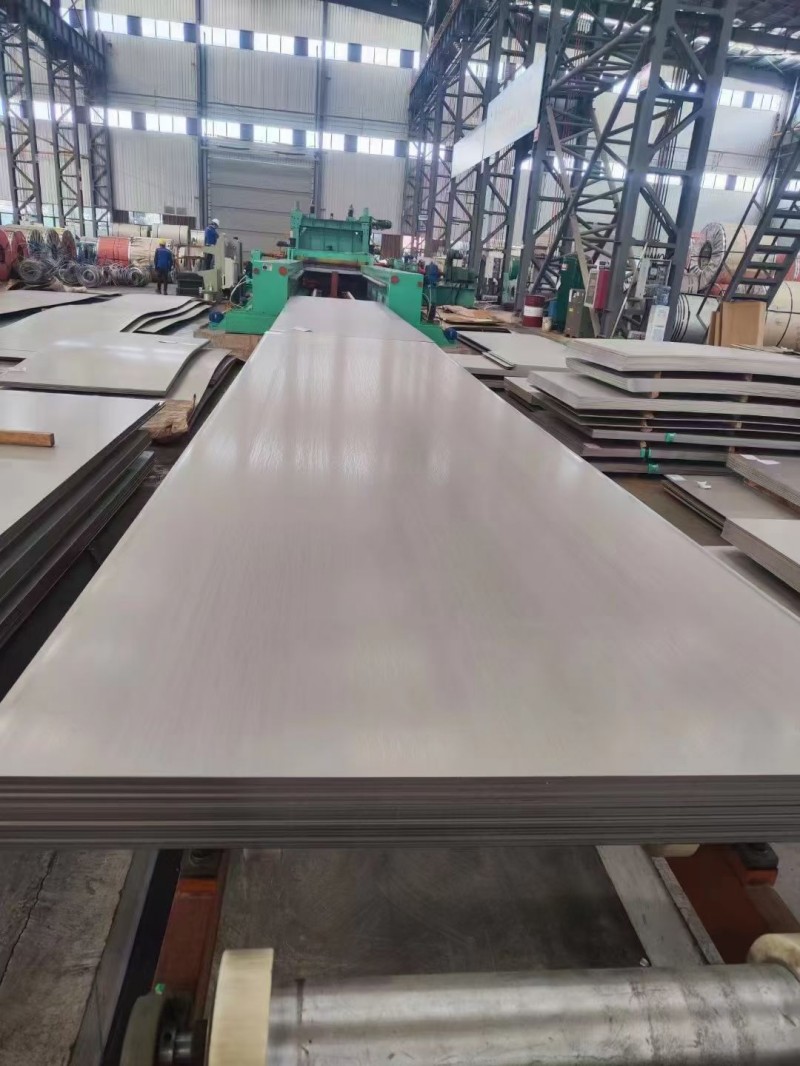
Warmgewalzte 304-Edelstahlbleche sind in Industriebereichen weit verbreitete austenitische Edelstahlbleche, die der nationalen Norm GB/T 4237 und internationalen Normen wie ASTM und JIS mit einer breiten Palette von Spezifikationen entsprechen. Der Standarddickenbereich unserer Fabrik liegt zwischen 3,0 mm und 60 mm, wobei extra dicke Platten bis zu 200 mm anpassbar sind. Die gebräuchlichsten Blechbreiten sind 1500 mm, 1800 mm und 2000 mm, die Standardlänge beträgt 6000 mm. Sondergrößen können auch individuell angepasst werden. Die Standardoberflächenbeschaffenheit ist warmgewalzt und gebeizt Nr. 1 mit einem einheitlichen matten silberweißen Aussehen. Mitteldünne Platten (3–12 mm) werden hauptsächlich für Geräterahmen und kommunale Strukturkomponenten verwendet, während dickere Platten (16 mm und mehr) häufig in Druckbehältern, Lagertanks für Chemikalien, schweren Maschinen und anderen drucktragenden Hochleistungsanwendungen verwendet werden.
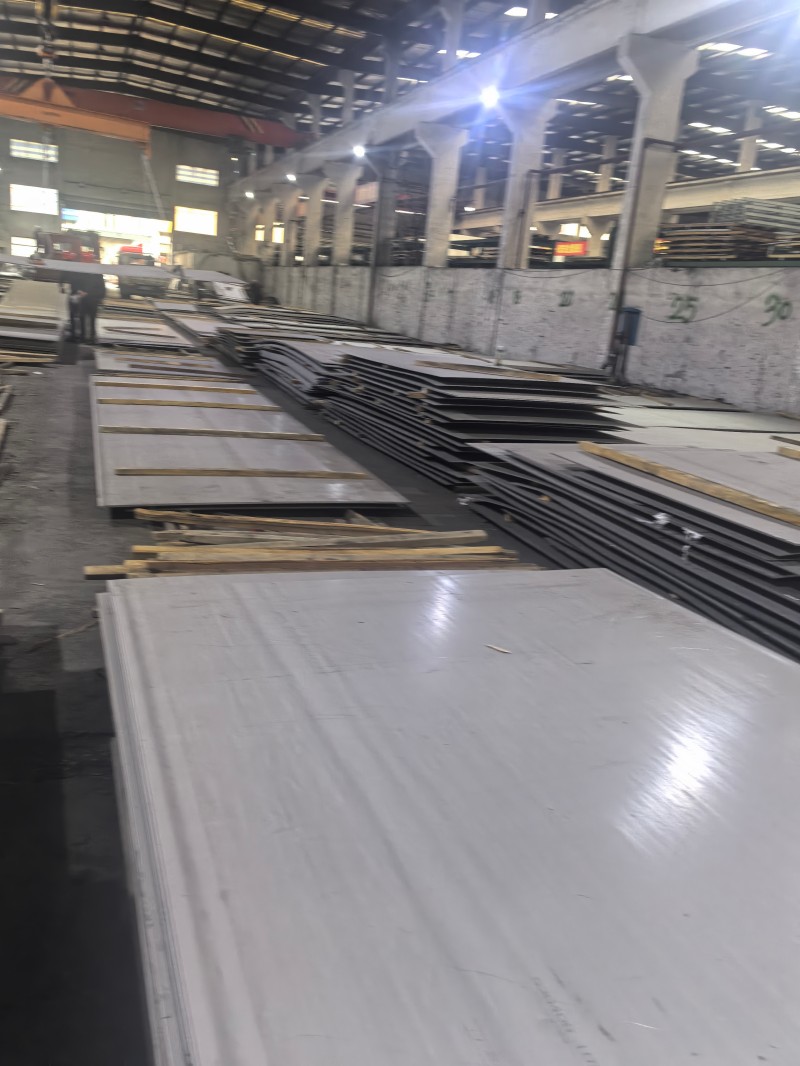
Herstellungsprozess für warmgewalzte 304-Edelstahlplattenkerne
I. Plattenvorbereitung und Erwärmung
Rohstoffbasis: Stranggegossene Platte aus austenitischem Edelstahl 304, Standarddicke 150–250 mm
Vorbehandlung: Schleifen von Oberflächenrissen, Einschlüssen und anderen Primärfehlern vor dem Ofeneintritt
Heizausrüstung: Hubbalkenofen
Prozessparameter: Gleichmäßige Erwärmung im Bereich von 1200–1250 °C
Wichtige Kontrollpunkte: Erzielung einer einphasigen austenitischen Struktur, Reduzierung des Verformungswiderstands und Vermeidung von Überhitzung und interkristalliner Chromverarmung
II. Grober Rollprozess
Vorbehandlung: Entzunderung mit Hochdruckwasser, um Primäroxidzunder von der Oberfläche zu entfernen und zu verhindern, dass dieser in die Plattenoberfläche gedrückt wird
Walzverfahren: Hin- und Herwalzen in mehreren Durchgängen auf einem Vorwalzwerk
Umformergebnis: 200 mm dicke Platte, gewalzt in 30–60 mm dicke Zwischenplatten
Wichtige Kontrollpunkte: Kontrolle der Breitentoleranz und Plattenebenheit, vorläufige Kornverfeinerung
III. Beenden Sie den Rollvorgang
Gerätekompatibilität
3–12 mm dünnes Blech: 7 kontinuierliches Walzwerk für mittlere und schwere Bleche (14 mm und mehr): eingerüstiges reversibles Walzwerk
Drei zentrale Kontrollindikatoren
Endgültige Walztemperatur: Stabil im austenitischen Bereich von 900–1000 °C, um die Ausscheidung einer spröden Phase zu verhindern
Dickengenauigkeit: Automatisches AGC-Dickenkontrollsystem, nationale Standardgenauigkeit ±0,1 bis ±0,3 mm
Plattenformkontrolle: Gewährleistet die Ebenheit der Platte durch Biege- und Verschiebungswalzentechnologie
Prozessherausforderungen: Edelstahl 304 hat eine viel höhere Verformungsbeständigkeit als gewöhnlicher Kohlenstoffstahl und erfordert eine höhere Walzlast und eine höhere Walzenformgenauigkeit
IV. Kühlen und Formen mit laminarer Strömung. Empfangen
Kühlprozess: Laminar-Flow-Kühlsystem für gleichmäßige Kühlung und präzise Steuerung der Kühlrate
Hauptzweck: Vermeidung grober Körner und Gewährleistung gleichmäßiger und stabiler mechanischer Eigenschaften wie Festigkeit und Plastizität der Platte
Empfangsmethode
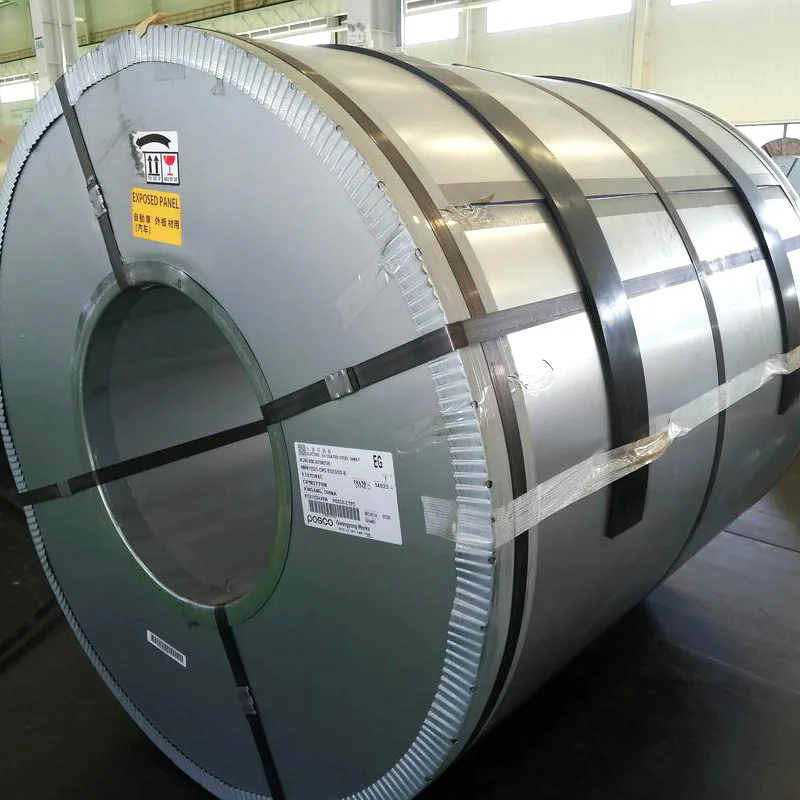
3–12 mm dünne Bleche: Zur einfachen kontinuierlichen Verarbeitung und zum einfachen Transport in warmgewalzte Stahlspulen gewickelt
14 mm dicke Platten: Direkt auf Länge in einzelne mitteldicke Platten geschnitten.
V. Lösungsglühen (Kernschlüsselprozess)
Notwendigkeit des Prozesses: Durch Warmwalzen und Abkühlen werden Chromkarbidverbindungen ausgefällt, was zu einer Chromverarmung zwischen den Körnern führt und die Korrosionsbeständigkeit erheblich verringert.
Prozessparameter: Erhitzen auf 1050–1100 °C und Halten, gefolgt von einer schnellen Wasser-/Luftabkühlung auf Raumtemperatur.
Kernfunktion: Karbide lösen sich vollständig in der austenitischen Matrix auf, verriegeln sich in einer einphasigen Struktur und stellen Korrosionsbeständigkeit und Plastizität wieder her.
Auswahl der Ausrüstung:
Walzbleche: Chargenverarbeitung im Durchlaufglühofen
Dicke Bleche: Glühofen mit Wagen
VI. Beizen und Passivieren
Kernfunktion: Entfernt die dichte Oxidschicht nach dem Warmwalzen und Glühen und bildet einen Passivierungsfilm auf der Oberfläche, um die grundlegende Korrosionsbeständigkeit zu verbessern.
Zweistufiger Prozess:
Vorbeizen mit Schwefelsäure: Löst die Oxidschichtstruktur
Abschließendes Beizen mit gemischter Säure aus Salpetersäure und Flusssäure: Entfernt die Oxidschicht gründlich und vervollständigt gleichzeitig die Passivierung.
Oberfläche des fertigen Produkts: Einheitlich matt silberweiß Nr. 1 warmgewalzte Standardoberfläche
Wichtige Kontrollpunkte: Kontrollieren Sie das Säurelösungsverhältnis und die Einweichzeit genau, um übermäßiges Beizen und interkristalline Korrosion zu vermeiden.
VII. Endbearbeitung und Werksinspektion
Endbearbeitungsprozess: Eine Richtmaschine korrigiert die Plattenform, die Kantenschneideeinheit schneidet die Seiten ab und schneidet sie auf die angegebenen Abmessungen zu.
Inspektionsprozess
Rollen-/Blechprüfung: Dickentoleranz, Oberflächenqualität
Probenverifizierung: Mechanische Eigenschaften, chemische Zusammensetzung
Lieferung: Ausstellung des Original-Qualitätszertifikats des Herstellers
Welche Faktoren beeinflussen den Preis von warmgewalztem Edelstahlblech 304?
I. Rohstoffkosten: Die zentrale Ursache für Preisschwankungen
Die Rohstoffkosten machen etwa 80 % der Gesamtkosten für warmgewalztes 304-Edelstahlblech aus und sind damit der Hauptfaktor für Preisschwankungen.
1. Rohstoffe auf Nickelbasis: Edelstahl 304 enthält 8–10,5 % Nickel. Die Nickelkosten machen fast die Hälfte der Rohstoffkosten aus und sind damit die stärkste Variable bei Preisschwankungen. Inländische Stahlwerke verwenden als Nickelquellen hauptsächlich Roheisen mit hohem Nickelgehalt und Schrott aus Edelstahl 304, ergänzt durch eine kleine Menge elektrolytisches Nickel. Die internationalen LME-Nickelpreise, die indonesische Exportpolitik für Nickelerz/Nickelroheisen und die Verlagerung der Nickelnachfrage auf neue Energiebatterien wirken sich alle direkt auf die Blechkosten aus.
2. Ferrochrom-Rohstoffe: Edelstahl 304 enthält 18–20 % Chrom. Ferrochrom mit hohem Kohlenstoffgehalt ist der zweitgrößte Legierungskostenposten. Angebotsänderungen in wichtigen Produktionsländern wie Südafrika und Kasachstan sowie die Auslastung der inländischen Ferrochrom-Produktionskapazitäten werden sich aus Kostengründen auf die Blechpreise auswirken.
3. Energie und Hilfsstoffe: Warmwalzen ist ein energieintensiver Prozess. Schwankungen der Strom- und Kokspreise wirken sich direkt auf die Rollkosten aus. Gleichzeitig wird sich auch der Preis der chemischen Rohstoffe, die zum Beizen und Passivieren verwendet werden, geringfügig auf die Endkosten der warmgewalzten gebeizten Oberfläche Nr. 1 auswirken.
II. Angebots- und Nachfragestruktur: Direkte Treiber kurzfristiger Preisschwankungen
1. Angebotsseite: Die Kapazitätsfreigabe- und Wartungs-/Produktionsreduzierungspläne großer inländischer Edelstahlwerke bestimmen direkt das Spotmarktangebot. Die Inbetriebnahme neuer Kapazitäten und der Zustrom von importiertem warmgewalztem Stahl werden den Angebotsdruck auf dem Markt erhöhen und Preissteigerungen unterdrücken. Wenn Umweltschutzbeschränkungen und Energieverbrauchskontrollen verschärft werden, sinken die Betriebsraten von Stahlwerken und ein Angebotsrückgang stützt die Preise.
2. Nachfrageseite: Warmgewalzter 304-Stahl wird hauptsächlich in Chemikalienlagertanks, Druckbehältern, Schwermaschinen und kommunaler Infrastruktur verwendet. Die Betriebsraten und Projektbeginnpläne der nachgelagerten Industrien bestimmen direkt die Beschaffungsnachfrage. Die Branche erlebt saisonale Spitzen- und Nebensaisons. Die Spitzennachfrage während des „Goldenen Septembers und Silbernen Oktobers“ und der Bevorratungsperiode zum Jahresende/-anfang treibt tendenziell die Preise in die Höhe, während eine schwächere Nachfrage in der Nebensaison im Sommer einen Abwärtsdruck auf die Preise ausübt.
3. Lagerbestände: Soziale Lagerbestände und Stahlwerksbestände spiegeln direkt das Verhältnis von Angebot und Nachfrage wider. Wenn sich die Lagerbestände weiter ansammeln und sich Spotware häuft, sind Händler und Stahlwerke eher bereit, die Preise zu senken, um Lagerbestände zu verlagern; Wenn die Lagerbestände auf ein niedriges Niveau reduziert werden, sind die Lieferanten eher bereit, die Preise beizubehalten, sodass die Wahrscheinlichkeit größer ist, dass die Preise steigen als fallen.
Warmgewalzte 304-Edelstahlplatten aus demselben Material können aufgrund von Spezifikationen, Standards und Verarbeitungsanforderungen erhebliche Preisunterschiede aufweisen:
1. Dicke und Breite: Die Preise für mitteldünne Standardplatten mit einer Dicke von 3 bis 12 mm richten sich nach der Dicke. Platten mit einer Dicke von mehr als 16 mm erfordern mehr Walzdurchgänge und haben längere Produktionszyklen, was dazu führt, dass die Preise mit der Dicke steigen. Extra dicke Platten über 60 mm weisen hohe Produktionsbarrieren und eine begrenzte Kapazität auf, was zu einem höheren Preisaufschlag führt. In Bezug auf die Plattenbreite ist die Standardbreite von 1500 mm am niedrigsten, während die Preise für Platten mit 1800 mm, 2000 mm Breite und Platten mit nicht standardmäßiger Länge unterschiedlich stark ansteigen.
2. Standards und Toleranzen: Platten, die verschiedenen Standards wie GB/T 4237 (chinesischer nationaler Standard), ASTM (amerikanischer Standard) und JIS (japanischer Standard) entsprechen, weisen unterschiedliche Zusammensetzungen und Toleranzanforderungen auf, was zu Preisunterschieden führt. Bleche mit positiven Toleranzen und Bleche für Druckbehälter, die eine zerstörungsfreie Prüfung Blech für Blech erfordern, sind teurer als gewöhnliche Industriebleche.
3. Weiterverarbeitungsleistungen: Der Grundpreis gilt für die gebeizte Oberfläche Nr. 1. Bei der Sekundärbearbeitung wie CNC-Nivellierung, Schlitzen, Laserschneiden, Sandstrahlen/Drahtziehen usw. fallen zusätzliche Bearbeitungsgebühren pro Prozess an, was letztendlich den endgültigen Kaufpreis erhöht.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Hanyu Jingu, High-Tech-Zone, Stadt Jinan, Provinz Shandong, China
-
Tel
-
Email
Für Anfragen zu Kohlenstoffstahl, Edelstahl, verzinktem Stahl oder zur Preisliste hinterlassen Sie uns bitte Ihre E-Mail und wir werden uns innerhalb von 24 Stunden bei Ihnen melden.


Nachrichtenempfehlungen